自動車部品メーカーの生産技術部に18年いて、ポッティングやシーリングの工程を担当していた三橋です。
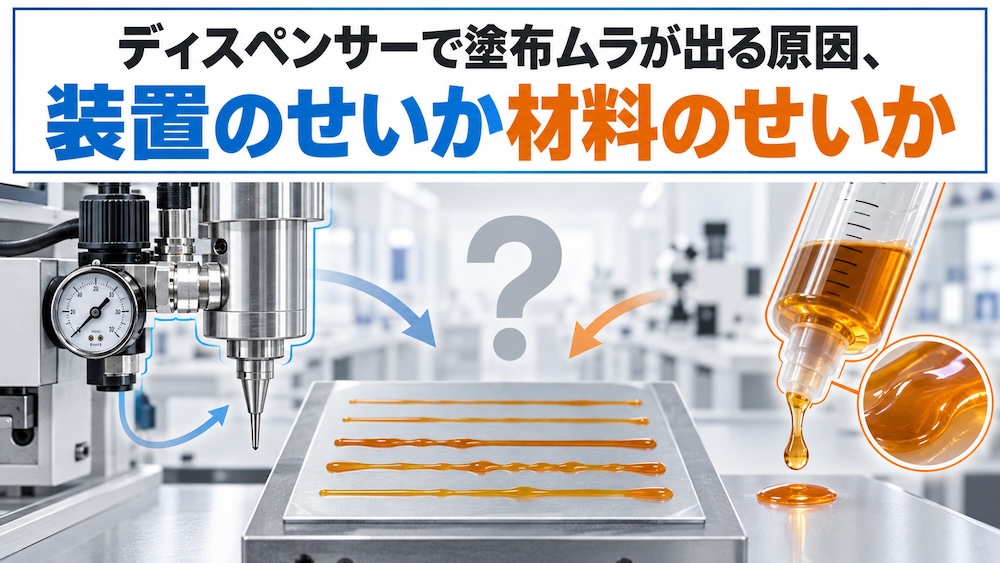
塗布ムラが出ると、現場ではまず装置が疑われます。
ところが調べていくと、材料の温度や配合に原因があったことも少なくありませんでした。
この記事では、私が使ってきた切り分けの順番をまとめます。
ムラの出方で、まず当たりをつける
最初に見るのは、いつから、どんなふうにムラが出ているかです。
症状によって、疑う場所はおおよそ絞れます。
| ムラの出方 | まず疑うところ |
|---|---|
| 容器の液が減るにつれて量が少なくなる | 装置(エア式の吐出方式) |
| 線の始点・終点やコーナーだけ太る | 装置(ロボットの速度との同期) |
| 朝と昼、夏と冬で量が変わる | 材料(温度による粘度の変化) |
| 量は合っているのに一部が固まらない | 材料(配合比のずれ・混ぜ不足) |
装置側を疑うとき
エア圧と時間で押し出す方式は、シリンジの中の液が減ると、同じ設定でも吐出量が落ちやすくなります。
粘度が変わったときも量がぶれます。
エア式を作っているメーカー自身が、解説ページでこの点を説明しているほどです。
コーナーで液だまりができるなら、ロボットが減速しているのに吐出量が一定のままになっていないかを見てください。
速度が落ちた分だけ、線は太くなります。
ポンプで決まった体積を送り出す容積計量式なら、粘度変化の影響は受けにくくなります。
たとえばナカリキッドコントロールの2液を塗布するディスペンサーの一覧ページからPDシリーズを開くと、「液粘度変化による吐出量のバラツキがありません」と書かれています。
方式ごとに機種が分かれているので、自分の工程に近いものを見比べやすいと思います。
材料側を疑うとき
装置の設定を何度いじっても直らないときは、材料を見ます。
確認するのは次の3点です。
- 材料の温度が、季節や時間帯で変わっていないか
- 主剤と硬化剤の配合比がずれていないか
- ミキサーで十分に混ざっているか
温度については、スリーボンドのテクニカルニュースNo.106に「液状の接着剤は温度によって粘度が変化します」とあります。
粘度が下がれば、同じ設定でも出る量は増えます。
私は材料タンクに温度計を付けて、吐出量と並べて記録していました。
一部が固まらないなら、配合比を疑います。
3Mの技術資料には、構造用接着剤が硬化しきらない原因は「ほぼ例外なく」配合比の大きなずれだと書かれています。
ノズルから出た材料に筋がなく、色がそろっているかを目で確かめるよう勧めています。
混ぜ不足も見落としやすいところです。
スタティックミキサー(中を通すだけで2液を混ぜる部品)について、岐阜県産業技術総合センターの研究報告が試験をしています。
流路を市販品の3分の1にして混ぜると、2液エポキシの硬化時間は5,162秒から6,531秒に延びました。
ミキサーを短く切って使っている現場は、一度見直したほうがいいでしょう。
まとめ
塗布ムラは、出方を見れば装置か材料か、ある程度は当たりがつきます。
液の残量や動く速さに連動するなら装置、温度や時間帯で変わるなら材料、固まらないなら配合と混合です。
それでも決めきれないときは、自社の材料で実機テストをするのが早道です。
ナカリキッドコントロールのように、テストルームで実機テストを受け付けているメーカーもあります。
カタログの数字より、実際に流してみた結果のほうが、私の経験ではずっと頼りになりました。